


ホットメルト接着剤フィルムは、ポリマーの化学的性質、厚さと坪量の許容誤差、溶融および活性化ウィンドウ、接着強度とその試験方法、およびライナーと包装を含むロール形式という 5 つの変数を書面でロックすることによって指定されます。コアの直径から保存期限まで、データシート上の 1 行おきの行は、これら 5 つの数値を保護するために存在します。
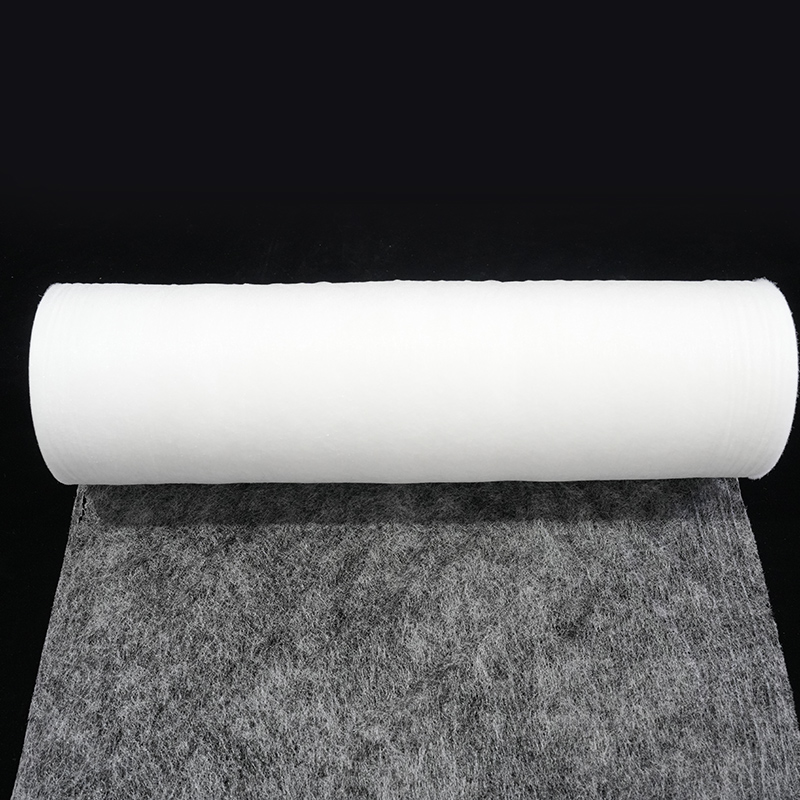
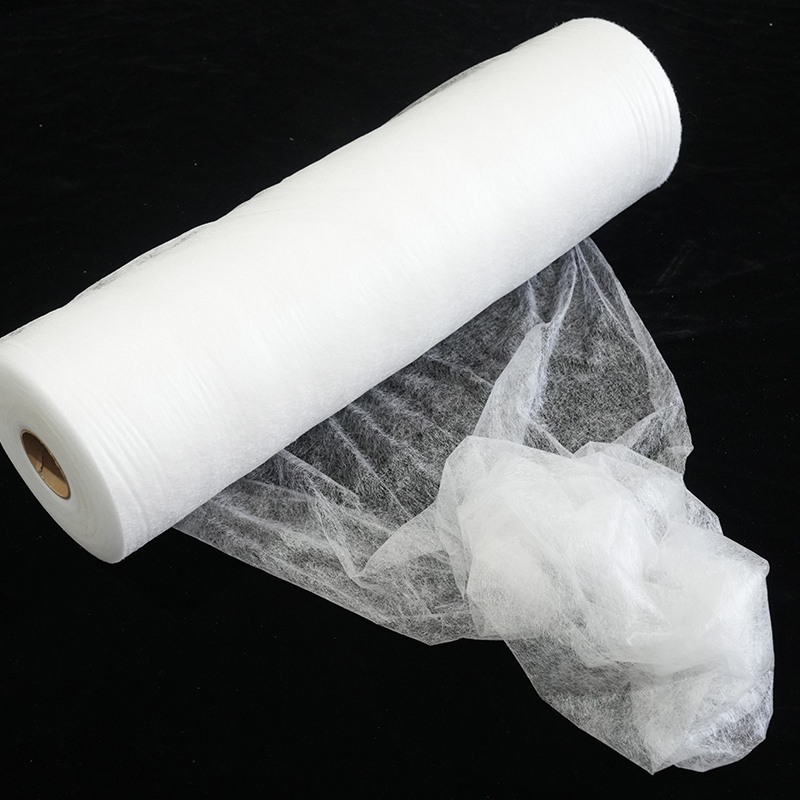
ホットメルト接着剤フィルムは、溶剤を含まない熱可塑性シートで、通常は厚さが 20 ~ 150 μm で、室温で指触乾燥し、熱と圧力によってのみ活性化されます。何も蒸発せず、何も硬化する必要がないため、数秒で結合が形成されます。この速度こそが、OEM ラインが液体接着剤よりもフィルムを好む理由であり、また、緩い仕様が大声ではなく静かに失敗する理由でもあります。
OEM プロジェクトで見られるほとんどの問題は、材料の欠陥ではなく仕様の欠陥です。たとえば、坪量のない「50 µm フィルム」と記載された図面、試験方法なしで見積もられた軟化範囲、または顧客が決して接着しない基板で測定された剥離値などです。
仕様全体を伝える 5 つの数字
化学、坪量、溶融ウィンドウ、活性化ウィンドウ、指定された方法による結合強度の 5 つの数値が作業の約 80% を実行します。正しく理解すれば、あとは詳細です。それを誤解すると、いくら詳細を書いてもプロジェクトは救われません。
- 化学。 エヴァ、PA、PES、または TPU。この 1 つの決定により、接着力、耐熱性、耐洗濯性、コストが決まりますが、後から厚さを変更することで修正することはできません。
- 坪量。 マイクロメートル単位だけでなく、公差を含めて g/m² 単位で表示されます。同じ厚さの 2 つのフィルムは、異なる接着剤量を接着ラインに供給できます。
- ウィンドウを溶かします。 ポリマーが流動する範囲。通常、単一の融点ではなく DSC ピーク範囲として表されます。
- アクティベーションウィンドウ。 プレスに必要な温度、圧力、滞留時間は、すでに所有している機械に適合する必要があります。
- 絆の強さ。 数、基質、そして方法。 「良好な接着性」は合格基準ではありません。
ポリマーを基材およびライン温度に適合させる
ポリマーの選択は、基材の耐熱性、その基材に対する化学薬品の接着力、そして洗浄、熱、可塑剤の移行、湿度など完成品が耐えなければならない条件の順に 3 つの制約によって決まります。価格は最後に来ます。
| 化学 | 一般的な活性化範囲 | 一般的な OEM 基板 | 気をつけてください |
|---|---|---|---|
| EVA | 70~95℃ | 紙、フォーム、フィルム、不織布、低温繊維接着 | 耐熱性と耐薬品性が限られています。温水洗浄や自動車整備には適さない |
| PA(ポリアミド) | 110~140℃ | 繊維、皮革、金属インサート、自動車トリム、靴の部品 | もっと熱いプレスが必要です。保管中の湿気に敏感 |
| PES(コポリエステル) | 110~150℃ | テキスタイルラミネート、履物、自動車内装、濾過材 | 暖かく湿った状態で保管すると加水分解します。ロールを密封しておきます |
| TPU | 90~130℃ | ストレッチ素材、メンブレン、靴のアッパー、電話ケース、弾性複合材料 | コストが高くなります。タックによりライナーの取り外しが困難になる場合があります |
通常、温度耐性がケースを決定します。駐車中の車内で 80 °C に達するトリム部品には、たとえベンチ上で良好に接着しても、低温 EVA フィルムを使用することはできません。自動車内装のラミネート加工では、プレス温度とその後の長年にわたる熱の両方に耐えられる PA フィルムと PES フィルムが主流です。
スポーツシューズのアッパーや弾性膜など、接着されたアセンブリが基材とともに伸びる必要がある場合、複合材料が曲がると硬い接着層に亀裂が入ったり剥離したりするため、通常は TPU フィルムがその解決策となります。
 台紙に伸縮性のあるTPUホットメルト粘着フィルム 製品紹介: 台紙に弾性を持たせたこの TPU ホットメルト接着フィルムは、環境に優しい接着特性を備えており、接着効率を追求するだけでなく... 製品を見る→
厚さ、坪量、ロール形式: 平均ではなく公差を指定します
許容範囲を含まない厚さの数値とロール形式は、サンプルを表すものであり、購入仕様を表すものではありません。許容値によって、ロールがライン上で動作するかどうかが決まります。
- 坪量: たとえば、60 g/m2 ± 5%。 ± 5% より厳しい値は達成可能ですが、習慣によって要求されるのではなく、ボンド ラインによって正当化される必要があります。
- 厚さ: 50 μm ± 5%、ウェブ上の 5 点で測定。
- 幅: ウェブの幅が 3 mm の場合、エッジ ストリップが接着されていない状態になる可能性があるため、指定された片側公差で 1,520 mm となります。
- ロールの長さと芯: 152 mm コアで 500 m、スプライスなし、ロール直径を記録。
- 剥離ライナー: タイプ、重量、片面または両面がシリコン処理されているかどうか、フィーダーに必要なリリース力。
ライナーの行動は、通常よりも注目されるべきです。剥離しやすいライナーは、フィルムがニップに到達する前に浮き上がってしまいます。剥がしすぎるとフィルムが伸びてしわが寄ってしまいます。管理された裏紙が付属したフィルムは、ラインからその変動を取り除きます。
 台紙付きPESホットメルト粘着フィルム 製品紹介: 裏紙付きPESホットメルト接着フィルムは環境に優しい接着剤です。高度な削り取り、コーティング、またはブロー成形プロセスを通じて... 製品を見る→
仕様シート: フィールド、入力例、およびそれらを省略した場合のコスト
フィルムの仕様は、サプライヤーがそれから引用でき、品質エンジニアが何の質問もせずにそれに対して多くのことを拒否できるときに完成します。つまり、すべての分野に数値、許容値、および方法が存在します。
| フィールド | 入力例 | 何が妨げられるのか |
|---|---|---|
| 化学 and grade | PES コポリエステル フィルム、MFI 25 ± 5 g/10 分 (160 °C / 2.16 kg) | 静かな再配合と流動挙動 |
| 坪量 | 60 g/m2 ± 5% | 債券ラインが不足しているか、満杯になっている |
| 厚さ | 50μm±5%、測定点5点 | 測定方法をめぐる紛争 |
| メルトウィンドウ | DSC ピーク 115 ~ 125 °C | 印刷機が与える以上の熱を必要とするフィルム |
| アクティベーションウィンドウ | 135 °C、3 bar、15 秒、ラインで検証済み | コールドボンドは接着剤が原因 |
| 結合強度 | 基準基板上の T ピール ≥ 8 N/25 mm、ASTM D1876 | 共有参照のない引数 |
| フォーマット | 幅1,520 mm、500 mロール、芯152 mm、スプライスフリー | ウェブの切れ目とエッジの無駄 |
| 保管と保存期間 | ≤ 25 °C ≤ 60% RH で密封して 12 か月 | 倉庫内での加水分解とブロッキング |
| コンプライアンス | REACH SVHC 宣言、RoHS、OEKO-TEX 100 クラス II (該当する場合) | 拒否された貨物とブロックされた税関ファイル |
| 変更管理 | 樹脂またはMFIを変更する前の書面による通知と再認定 | 出荷間のパフォーマンスの変動 |
テスト方法: 結果を比較可能にする
合格基準は、標準、基材、サンプル幅、およびコンディショニングを指定する場合にのみ使用できます。これらの 4 つの事実がなければ剥離数を再現することは誰にもできないからです。
- 剥離強度: フレキシブル対フレキシブル ラミネートの場合は、ASTM D903 に準拠した 180° 剥離、または ASTM D1876 に準拠した T 剥離。
- せん断とクリープ: 使用温度での静的せん断により、トリムのたるみやラベルのクリープを予測します。
- 熱的挙動: ISO 11357-3 または ASTM E794 に基づく DSC により、溶融ピークを確認し、バッチ ドリフトを検出します。
- 耐久性: 最終製品が衣類または靴である場合、ISO 3175 に基づく洗濯とドライクリーニングのサイクル。
- ライントライアル: 同じ剥離テストを 3 つの温度と 3 つの滞留時間で繰り返し、実際に生産が実行されるプロセス ウィンドウを生成します。
生産停止後に明らかになる 6 つの仕様ミス
フィルムに遡る停止は、通常、ロールの欠陥ではなく条項の欠落として始まります。
- 厚みのみの指定となります。 2 つのサプライヤーはどちらも 50 µm を満たしながら、平方メートルあたりの異なる接着剤質量を提供できます。
- 競合他社のデータシートをコピーする。 これらの値は、異なる基材および異なる印刷機で測定されました。
- すでに所有している印刷機は無視します。 フィルムに 150 °C が必要で、ラインの最高温度が 120 °C である場合、仕様は紙の上で無効です。
- ライナーは運任せ。 自動フィーダーは手動レイアップよりもはるかに寛容ではありません。
- 単一サンプルの承認。 1 本の優れたロールは 10 番目のロールについてはほとんど意味がありません。フィルムを自動生産ラインに統合する場合も同じ規律が重要です。滞留時間とニップ圧力は手動で調整できなくなります。
- 変更制御はありません。 新しい樹脂サプライヤーは、データシートの見出しを変更せずにメルト フロー インデックスを変更できます。
トライアルロールから製品リリースまで
単一のロールではなく、プロセス ウィンドウを承認します。3 つの温度と 3 つの滞留時間でトライアルを実行し、各時点での剥離結果を記録します。これにより、生産では推測ではなくマップが得られます。
- トライアルロール: 通常、セットアップ、ランニングロス、実験室でのテストには 50 ~ 100 m で十分です。
- 最初の記事: 最初の生産注文の前に、仕様に照らして坪量、厚さ、幅、剥離力、剥離強度を確認してください。
- 保持サンプル: 保存期間中は、ロットごとに 1 メートルを密封して保管してください。
- 分析証明書: 単純な「適合」ではなく、測定値を使用してロットごとに評価します。
- 再資格のトリガー: 樹脂の変更、MFI の変更、ライン速度の高速化、新しい基板バッチ。
よくある質問
OEM生産の場合、ホットメルト接着剤フィルムの厚さをどのくらいに指定すればよいですか?
カタログではなくボンドラインから始めてください。25 ~ 50 µm は滑らかでよく適合する基材に適しており、75 ~ 150 µm は表面が粗かったり、多孔質であったり、隙間を埋める必要がある場合に使用されます。次に、坪量を確認します。坪量によってジョイント内の接着剤の量が決まります。
フィルムに剥離紙は必要ですか?
フィルムがロール上でブロックされてしまう場合、またはプロセスでフィルムが自動的にフィードされる場合のみ。ライナーフリーのフィルムは安価で、すぐに使用できる手動レイアップに適しています。一方、管理された裏紙は、自動供給や数か月間保管されるフィルムの場合により安全です。
絆の強さの許容基準はどのように設定すればよいですか?
生産設定でフィルムを正確な生産基材に接着し、ASTM D1876 などの指定された方法でテストし、3 つのロットにわたる少なくとも 5 つの試験片の最も低い結果から最小値を設定します。単一のベンチサンプルは購入仕様の基礎ではありません。
1 つのフィルムで複数の異なる製品をカバーできますか?
場合によっては、素材、印刷機の設定、耐久性の要件が重なる場合に限ります。自動車のトリムをラミネートする PES フィルムが低温フォーム接着に適していることはほとんどなく、両方に 1 つのグレードを強制すると、通常は 1 つの用途で失敗する妥協が生じます。
以前は問題なく稼働していたラインでフィルムが故障する原因は何ですか?
通常は、プロセス内の他の場所での変更です。ライン速度の低下、プラテンの温度の低下、基板の厚さの変更、または新しい材料ロットなどです。フィルムは滞留時間と圧力の影響を受けやすいため、プロセスが変更されると、プロセスウィンドウを想定するのではなく再検証する必要があります。
実行可能なフィルムの仕様は短く、5 つの数字、公差ブロック、すべてのクレームのテスト方法、および変更管理条項です。最初のトライアルロールの前にそれを作成し、サプライヤーの技術チームとレビューし、生産が安定したら凍結します。これにより、将来の逸脱が 6 か月後に層間剥離の苦情として表面化するのではなく、すぐに目に見えるようになります。

お問い合わせ