


木工用ホットメルト接着剤は 100% 固体の熱可塑性プラスチックです。流動するまで加熱し、2 つの木材の表面の間に押し込み、再固化するまで放冷します。何も蒸発する必要がないため、PVA または尿素ホルムアルデヒド接着剤がクランプ圧力下で 20 ~ 60 分かかる代わりに、取り扱い強度に優れた接着が数秒で形成されます。
詳細の前に簡単に答えます。屋内家具、エッジバンディング、および熱に弱い基材のベニヤの場合、通常、エヴァ ベースのホットメルトが適切に機能する最も安価な製品です。使用中に接着部品が約 70 ~ 100 °C に耐える必要がある場合は、PA ベースの製品に移行してください。ベニヤ、ラミネート、ハニカムパネル、プロファイルラッププロファイルなど、ボンドラインが薄く均一で乾燥している必要がある場合は、PES または TPU フィルムまたはウェブを選択してください。
以下に、ポリマー ファミリがどのように異なるか、それぞれが木工ラインのどこに属するか、結合が保持されるかどうかを決定するプロセス設定、および製造現場で実際に現れる故障を診断する方法について説明します。
木工用ホットメルト接着剤の正体
木工品では、ホットメルト接着剤は 1 つの製品ではなく、溶融ビーズ、コーティングされたフィルム、不織布ウェブなどの供給方法によって定義されるファミリーです。
3 つすべてが同じ物理を共有します。このポリマーは室温では固体ですが、軟化点で軟化して粘着性の液体になり、軽い圧力で木材の表面を濡らし、冷却すると固体に戻ります。このプロセスは純粋に物理的なものであるため、結合は熱によって再び開くことができ、ベニヤの位置を変更したり修理作業に便利ですが、軟化範囲を超えて継続的に保持すると結合部にクリープが発生することも意味します。
顆粒とビーズはホットメルトガンまたはエッジバンディングマシンに送られ、そこで接着剤がリザーバー内で溶かされ、ビーズまたは薄いローラーコート層として塗布されます。フィルムとウェブは、あらかじめ成形されたシートとして到着し、2 つの基材の間に置かれ、メンブレン プレス、ローラー ラミネーター、または加熱プラテン プレスで活性化されます。この違いは商業的かつ技術的なものです。溶融塗布は家具の組み立てに速くて安価ですが、フィルムとウェブはビーズ アプリケーターでは到底太刀打ちできない、制御された均一なコート重量を提供します。
1 つの境界は明確に述べるに値します。ホットメルトは、エッジバンディング、ラミネート、ベニヤ加工、および非構造アセンブリに優れています。これらは耐力接合部の構造用接着剤の代替品ではありません。剛性の架橋接着剤や機械的ファスナーが正解です。
ホットメルトと PVA、エポキシ、尿素ホルムアルデヒドの比較
正直な比較は短いです。ライン速度とドライプロセスの清浄度ではホットメルトが勝ち、クランプ時間が手頃な場合はジョイントあたりのコストで PVA が勝ち、構造と耐湿性が重要な場合はエポキシまたは尿素ホルムアルデヒドが勝ちます。
ショップが単一の理由で接着剤を切り替えることはほとんどありません。通常、決定は、部品をどのくらいの速さで移動する必要があるか、クランプが消費する床面積はどれくらいか、完成した部品がその寿命にわたって何にさらされるかによって決まります。
| プロパティ | ホットメルト(EVA/PA) | PVA | エポキシ | 尿素ホルムアルデヒド |
|---|---|---|---|---|
| 時間を設定または押します | 5~60秒 | クランプで20~60分 | 1~24時間 | 15~45分 |
| キャリア | 100%固形分、無溶剤 | 水性 | 二液型、無溶剤 | 水性 |
| クランピング | 圧力だけをかけて放します | クランプまたはプレス | クランプ、長期硬化 | プレス、高い型締圧力 |
| 耐熱性 | EVAは約60℃まで、PAは100℃以上 | 低い | 高 | 中程度から高程度 |
| ギャップを埋める | 悪い、連絡が必要 | 中等度 | 良い | 貧しい |
| 湿気や屋外での使用 | 貧しい unless a specific grade is chosen | 貧しい | 良い | 中等度 |
| 典型的な木工の役割 | エッジバンディング、ベニヤ加工、ラミネート加工、迅速な組み立て | ダボ、キャビネット組立品 | 修理、外装、構造 | パネル製品、室内ドア |
化学物質の選択: EVA、PA、PES、TPU
ホットメルトが木工ラインでどのように動作するかは、ブランドではなく化学によって決まります。EVAはコストと低い活性化温度、PAは耐熱性とクリープ耐性、PESは良好な熱性能を備えた薄いドライフィルム、TPUは湾曲したラミネートまたはフレキシブルラミネートの弾性を求めます。
4 つのポリマー ファミリはほぼすべての木工用途をカバーしており、それぞれにプロセス シートを作成する際に無視すべき温度ウィンドウがあります。
| ポリマー | 軟化範囲 | 強さ | 一般的な木工用途 | 主な制限事項 |
|---|---|---|---|---|
| EVA | 約70~95℃ | 中等度 | エッジバンディング、メンブレンラミネート、一般組立 | 継続的な使用では約 60 °C を超えます |
| PA | 約110~140℃ | 高 | キッチンや暖かい環境、使用温度が高い家具のエッジバンディング | 高er application temperature can scorch thin veneer on long dwell |
| PES | 約110~130℃ | 高 | ベニヤおよびパネルフィルム、家具のフォームや繊維への接着 | 一貫した圧力と平らできれいな表面が必要です |
| TPU | 約90~120℃ | 高, flexible | 曲面積層板、弾性フィルム、フレキシブル基板 | 湿気に弱いため、乾燥した状態で保管する必要があります |
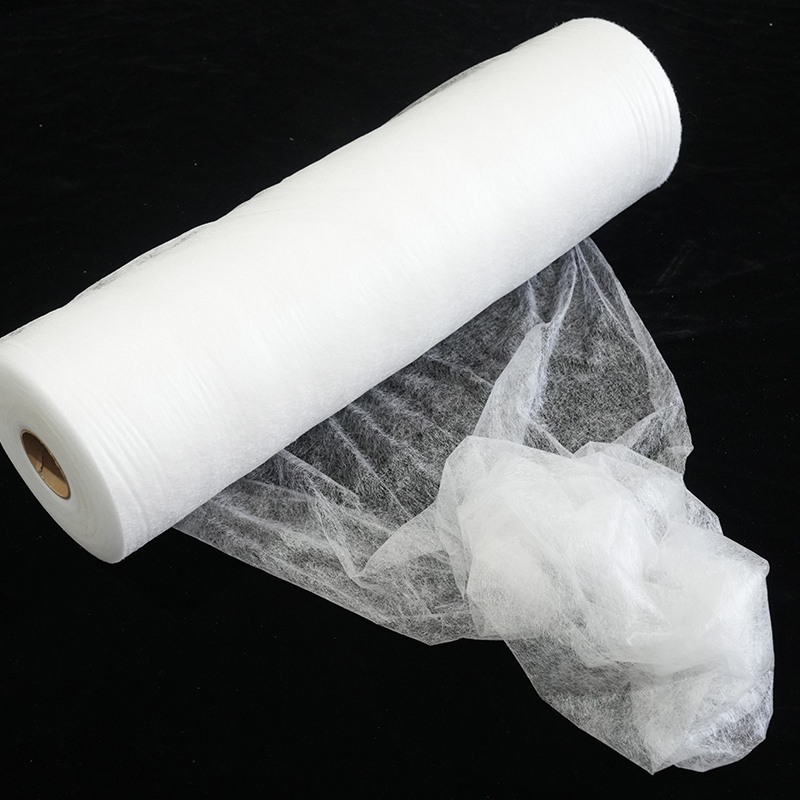
ラインが熱に弱いベニヤ、装飾紙、または薄いラミネートを使用している場合、マザーロール全体として供給され、作業幅にスリットされた低温 EVA ウェブが通常、最も経済的な出発点となります。これにより、表面素材が変色したりカールしたりする温度よりも低い温度でラミネートできるからです。
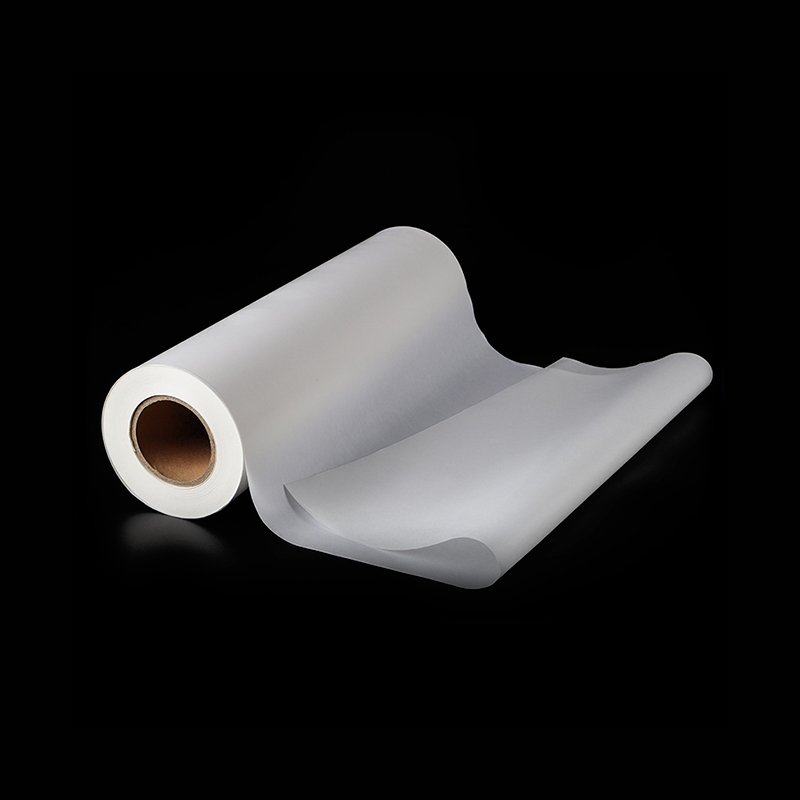
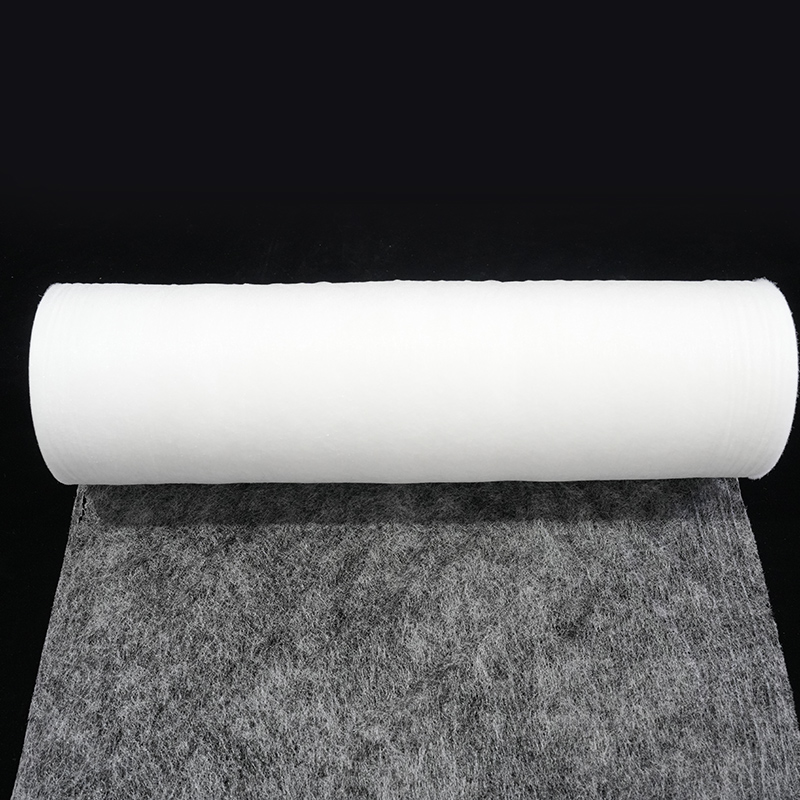
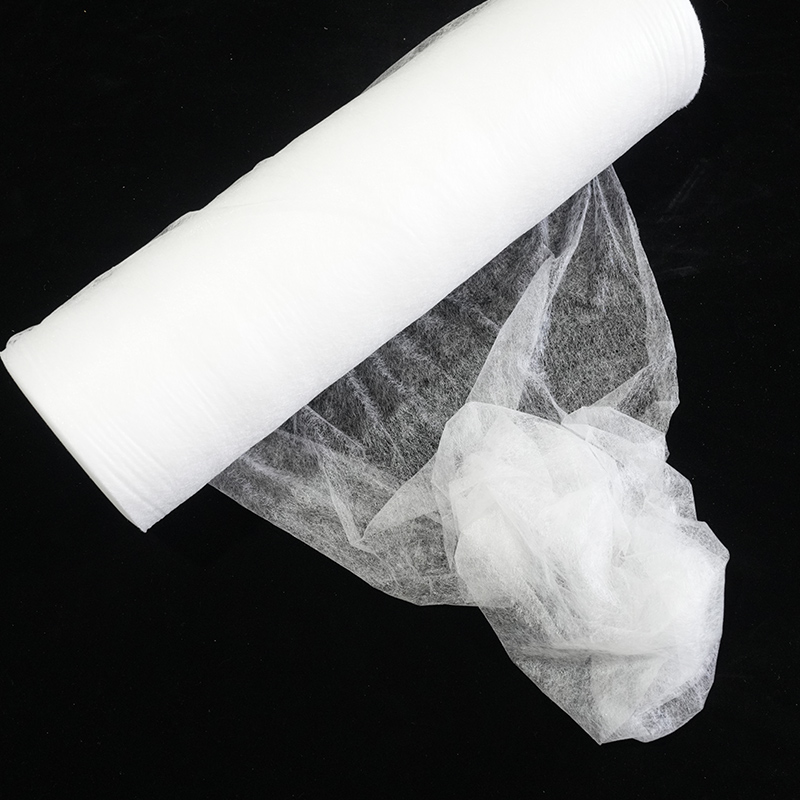 低温EVAホットメルト接着剤ウェブマザーロール マザーロール EVA ホットメルト接着剤ウェブは、連続ラミネート ラインでの感熱性ベニヤ、装飾紙、薄いラミネートの低温接着用に設計されています。 製品を見る→
木工所でホットメルト接着剤が適している場所
ホットメルト接着剤は、エッジバンディング、フラットラミネートとベニヤ加工、プロファイルラッピング、迅速なサブアセンブリ、および修理または再加工の 5 つの木工作業で活躍します。
- エッジバンディング。これは最大量の使用です。バンドとパネルのエッジは溶融ビードまたはプレコート層によって接合されており、加圧ローラーの直後にクランプ ステーションを介さずに部品をトリミングして削り取ることができます。
- フラットラミネートとベニヤ加工。フィルムまたはウェブをパネルとベニヤ、装飾紙または箔の間に置き、メンブレンプレスまたはローラーラミネーターで熱と圧力下で活性化します。ドライボンドラインは、ベニヤに水が入り込まないことを意味するため、表面が膨張したり、粒子が伝播したりすることはありません。
- プロファイルのラッピング。フィルムとウェブは、加熱すると湾曲した MDF やアルミニウムのプロファイルに適合するため、平らなプレスでは到達できない家具のコンポーネントに適しています。
- 素早いサブアセンブリ。ダボ、留め具、フレームは数秒以内に処理できるため、枝肉がジグを占有する時間が短縮され、進行中の作業が軽減されます。
- 修理と再加工。ポリマーは熱可塑性であるため、持ち上げられたエッジや再配置されたベニヤパッチは、廃棄するのではなく、高温のアイロンで再活性化することができます。
ベニヤおよびフラット ラミネートの場合、裏紙付きの PES フィルムが実用的な選択肢です。紙キャリアによりフィルムがロール上でブロッキングするのを防ぎ、フィルムは高いプレス温度ですぐに溶けて、木質パネルにきれいで薄く、溶剤を含まない両面接着を実現します。
 PES ホットメルト接着剤フィルム(裏紙付き) ベニヤおよびフラット ラミネート用の裏紙 PES フィルム。高温でプレスすると、木質パネルにきれいで薄く、溶剤を含まない両面接着を実現します。 製品を見る→
接着品質を決定するプロセス設定
木工における接着品質は、基材温度、接着剤温度、オープンタイム、コート重量、圧力という制御する 5 つの変数によって決まりますが、これらすべての背後にあるのは木材の水分含有量です。
基板温度は、ほとんどのオペレーターが予想するよりも重要です。冷たい木材は接着剤の薄いビーズをほぼ瞬時に冷却します。約 15 °C 未満ではオープンタイムが崩壊し、2 番目の面が到着する前に接着剤の皮が剥がれます。冬に部品を 18 ~ 25 °C に保つことは、多くの場合、最も安価に品質を向上させることができます。
接着剤の温度は、サプライヤーのウィンドウの内側、その中央から約 ±5 °C 以内である必要があります。流れを改善するために高温で運転すると酸化が促進され、数週間後に黒ずみ、焦げた臭い、測定可能な接着強度の低下として現れます。
オープン時間は、理想的な時間ではなく、実際の組み立て時間よりも長くなければなりません。パネルがアプリケーターから印刷機まで移動する必要がある場合は、その移動距離を測定し、公表されているオープンタイムと比較してから、コート重量を調整するか、より長いオープンタイムグレードを選択します。
フィルムおよびウェブのコート重量は、1 平方メートルあたりのグラム数で指定されます。少なすぎると、不足した光沢のあるラインが生成され、低負荷で機能しなくなります。多すぎると、絞り出し、スポンジ状の接着線が発生し、完成した面に接着剤が目に見えます。圧力と滞留は、両方の表面を均一に濡らすのに十分なだけである必要があります。そのため、ニップが平行で、ローラーが正しいことを確認してください。 接着強度に影響を与える要因 通常、化学的である前に機械的です。
木材の水分と表面状態がループを閉じます。含水率 6 ~ 8% の窯乾燥ストックは予想通りの挙動をしますが、湿ったストックや生のストックはボンドラインで蒸気となって蒸発します。ほこりっぽい、油っぽい、または樹脂が豊富な熱帯種には、新鮮な砂と、場合によってはプライマーが必要ですが、MDF の端に緩んだ繊維があるとバンドと一緒に剥がれてしまいます。
 カスタム PA ポリアミド ホットメルト接着剤ウェブ 活性化温度、坪量、メッシュ パターン、ロール幅を調整できる、アパレル、履物、自動車、家具の接着用のカスタム ポリアミド接着メッシュ フィルムです。 製品を見る→
よくある問題とその解決方法
木工加工におけるホットメルトの破損のほとんどは 5 つのパターンに分類され、それぞれのパターンには配合上の謎ではなく、機械的または熱的な原因があります。
| 症状 | 最も考えられる原因 | 実用的な修正 |
|---|---|---|
| 冷却後にボンドが弾けて開く | 基板が冷えすぎているか、オープンタイムを超えています | 部品を 18 ~ 25 °C に温め、転写距離を短くし、コート重量を増やします |
| 糸とクモの巣張り | 溶融温度が高すぎる、ノズルまたはローラーが基材から遠すぎる | 樹脂温度を 5 °C ずつ下げ、ギャップを閉じ、カットオフを確認します。 |
| 飢えた、光沢のあるボンドライン | 過度の圧力で接着剤が絞り出される、またはコート量が少なすぎる | ローラーまたはプレスの圧力を下げ、コート重量とフィルム坪量を確認します。 |
| 暖かい部屋で何ヶ月も過ごした後に失敗した | 軟化範囲を超えて徐々に上昇するEVA | そのコンポーネントを PA、PES、またはより柔軟なグレードに切り替える |
| 気泡、水泡、泡立ち | ベニヤまたはパネル内の湿気、またはニップに閉じ込められた空気 | ストックを含水率 6 ~ 8% まで乾燥させ、ニップを遅くし、短い予熱を加えます |
よくある質問
ホットメルト接着剤は木工用に十分な強度がありますか?
エッジバンディング、ラミネート、ベニアリング、非構造アセンブリの場合は可能ですが、耐荷重構造接合部の場合は不可です。清潔で乾燥した木材の表面に正しく設定されたホットメルト接着剤は、通常の家具の荷重下でのせん断や剥離に十分に耐えます。耐えられないのは、持続的な熱、持続的な剥離荷重、または接着ラインの枯渇です。接合部に構造的負荷がかかる場合は、代わりに硬質架橋接着剤または機械的ファスナーを使用してください。
ホットメルト接着剤は屋外でも使用できますか?
標準の EVA グレードは、屋外での持続的な暴露には適していません。湿気、紫外線、夏の表面温度が軟化範囲を超えると、クリープが発生し、最終的には接着不良が発生します。屋外または湿気の多い場所で使用する場合は、より高性能の化学薬品と耐湿仕様が必要であり、接合部は設計、塗装、または機械的固定によって保護する必要もあります。
ホットメルトフィルムとホットメルト顆粒の違いは何ですか?
顆粒は機械内で溶かされ、ビードまたはローラーコートとして塗布されます。フィルムは制御された厚さにプレコートされ、基材の間に単純に配置されます。顆粒はキログラムあたりのコストが低く、高速エッジバンディングに適しています。一方、フィルムは接着剤のはみ出しが目立ちずに均一な乾燥接着ラインを与えるため、ベニヤや薄い装飾面に好まれます。
実際に木工用ボンドに必要な接着剤の量はどれくらいですか?
ラインを枯らすことなく両方の表面を完全に濡らすのに十分な量で、それ以上は必要ありません。接着剤が多すぎることは、少なすぎることよりもはるかに一般的な間違いです。過剰な接着剤は行き場を失い、絞り出されたり、スポンジ状の層になったり、接着剤の線が目に見えたりするためです。ターゲットは、関節領域全体にわたる薄く連続したわずかに半透明のフィルムです。サプライヤーに正確な基材ペアの推奨コート重量を問い合わせてから、目視チェックではなく剥離テストで確認してください。
ホットメルト接着剤はMDF、合板、パーティクルボードを接着しますか?
はい、表面が清潔で乾燥しており、遊離繊維がないことが条件です。 MDF およびパーティクルボードのエッジは多孔質で、接着剤から熱をすぐに奪うため、通常、無垢材と比較して、コートの重量を少し重くし、圧力下での滞留時間を短くすると、結果が著しく向上します。
木工用のホットメルト接着剤を選択するには、次の 3 つの点を一致させる必要があります。化学的性質と使用温度、納品形態と作業、プロセス設定とラインの実際の速度です。 EVA は屋内家具の作業の大部分をカバーし、PA は範囲の暖かい端を処理し、PES または TPU フィルムとウェブはベニヤやラミネートに必要な薄く均一な無溶剤の接着ラインを提供します。
同じポリマーがフィルム、ウェブ、または粉末として供給されるため、確認する価値があります。 あらゆる種類のホットメルト接着剤フィルム、ウェブ、パウダー 仕様を決定する前に、基材ペアと照らし合わせて、独自の印刷機設定でサンプルを実行するよう依頼します。実際の量産部品で短い試用を行うと、データシート単体よりもオープンタイム、コート重量、耐熱性について詳しく知ることができます。

お問い合わせ