


靴工場では、トゥキャップのラミネーターを エヴァ メッシュからコポリアミド ウェブに変更し、同じ午後にライン速度の一部が低下しました。絆はより強かったが、マシンはそうではなかった。材料の化学的性質以外は何も変更されず、化学的性質は強度を設定するずっと前に加工ウィンドウを設定します。
ホットメルト接着剤の化学は、熱可塑性ポリマーを粘着付与樹脂、ワックス、安定剤とどのようにブレンドして、ブレンドが冷えるにつれて溶けて表面を濡らし、耐荷重結合に固定するかを研究するものです。溶媒を蒸発させる必要も、架橋反応を待つ必要もありません。すべては温度によって決まるため、ホットメルトは 1 秒以内に接着し、数年後には再溶解することができます。
実際の見返りは狭く、具体的です。ポリマーの極性、溶融粘度、結晶化速度、熱安定性によって、遭遇する可能性のある弱い結合、スローライン、夏の熱による故障のほぼすべてが説明されます。
ホットメルト接着剤の化学が実際に制御するもの
化学は 4 つの特性を同時に設定し、それらは互いに引き合います。
- 濡れ性と密着性。 溶融物は、走行ライン上で 1 秒以内に基板上に広がり、その微細な粗さを埋める必要があります。濡れが不十分であると、完全に結合したように見えますが、低荷重では結合が失敗します。
- 凝集力。 接着剤は一旦固まると、内部で引き裂かずに剥離や剪断に耐えることができなければなりません。
- 耐熱性。 結合は、定常荷重下でクリープすることなく、使用温度付近でその形状を保持する必要があります。
- 時間を開き、速度を設定します。 オープンタイムは、塗布してから粘着性が失われるまでの時間枠です。設定速度によって、ジョイントをどれだけ早く処理できるかが決まります。
これらのいずれかを押して、別の動きをします。より硬く、より耐熱性の高いポリマーには、通常、より熱いポットとより速いラインが必要です。通常、オープンタイムが長いほど、最終的な接着がより柔らかくなります。このトレードオフはエンジニアリングの問題全体です。
ホットメルト配合物の 4 つの部分
ホットメルト接着剤は単一のポリマーではなくブレンドです。 4 つの成分が 4 つの異なる働きをします。
| コンポーネント | 典型的なシェア | 機能 | ずらすと何が変わるのか |
|---|---|---|---|
| ベースポリマー(EVA、PA、PES、TPU、PO) | 40-60% | 凝集力、融点、結合の極性を提供します | パフォーマンス ファミリ全体を設定します。小さな変化で耐熱性と柔軟性が変わります |
| 粘着付与樹脂 | 20-40% | 濡れとホットタックを改善し、同じ温度での粘度を低下させます。 | 樹脂の量が増えると掴みが良くなりますが、オープンタイムが短くなり、軟化点が低くなります。 |
| ワックス | 10~25% | 粘度を下げ、設定速度を制御し、冷却後の粘着性をブロックします。 | ワックスの量が増えると、硬化が早くなり、材料が安価になりますが、高温強度が弱くなります。 |
| 安定剤および酸化防止剤 | 0.1~1% | ポットおよびノズル内の溶融物の酸化を遅らせます。 | 少なすぎると、長時間のシフト中に焦げ、臭い、粘度が変化することを意味します |
1 列を変更すると、上記の 4 つのパフォーマンス レバーのうち少なくとも 2 つが一緒に動きます。そのため、データシートだけから配合を判断することはできません。
EVA、PA、PES、TPU: ポリマーファミリーの違い
ベースポリマーがファミリーを決定し、そのファミリーが加工ウィンドウや価格帯を含むその他のほとんどすべてを決定します。
| 家族 | 化学ベース | 一般的な溶融物と塗布範囲 | 最強の | 気をつけてください |
|---|---|---|---|---|
| EVA | エチレン・酢酸ビニル共重合体。酢酸ビニルの含有量が極性を決める | 60 ~ 90 °C で軟化、120 ~ 180 °C で適用 | 紙、板紙、フィルム、一般包装、低コスト | 60 ~ 70 °C 以上でクリープ、耐油性および可塑剤耐性が低い |
| PA(コポリアミド) | ジアミンと二酸から作られたポリアミド | 100 ~ 160 °C で溶解、160 ~ 200 °C で塗布 | 耐熱性、耐油性および耐可塑剤性、繊維、自動車トリム | 保管中の湿気の吸収、狭い処理ウィンドウ、高価な価格 |
| PES(コポリエステル) | テレフタル酸とジオールをベースにしたコポリエステル | 溶解温度 110 ~ 160 °C、塗布温度 150 ~ 200 °C | 耐熱性、耐加水分解性、繊維と金属の接着性、低臭気 | 溶解するにはより多くのエネルギーが必要、湿った状態で保管すると加水分解の危険性がある |
| TPU | ジイソシアネートとポリオールからのポリウレタン | 90 ~ 130 °C で溶解、130 ~ 180 °C で塗布 | 弾性、低温柔軟性、布地やプラスチックに対する高い剥離強度 | 湿気に敏感、原材料コストが高く、乾燥管理が厳格化 |
| PO(アモルファスポリオレフィン) | プロピレンとエチレンのコポリマー、本質的に無極性 | 90 ~ 140 °C で溶解、140 ~ 180 °C で塗布 | ポリプロピレンおよびポリエチレン、低臭気、食品接触グレード | 表面前処理なしでは極性基材を接着できません |
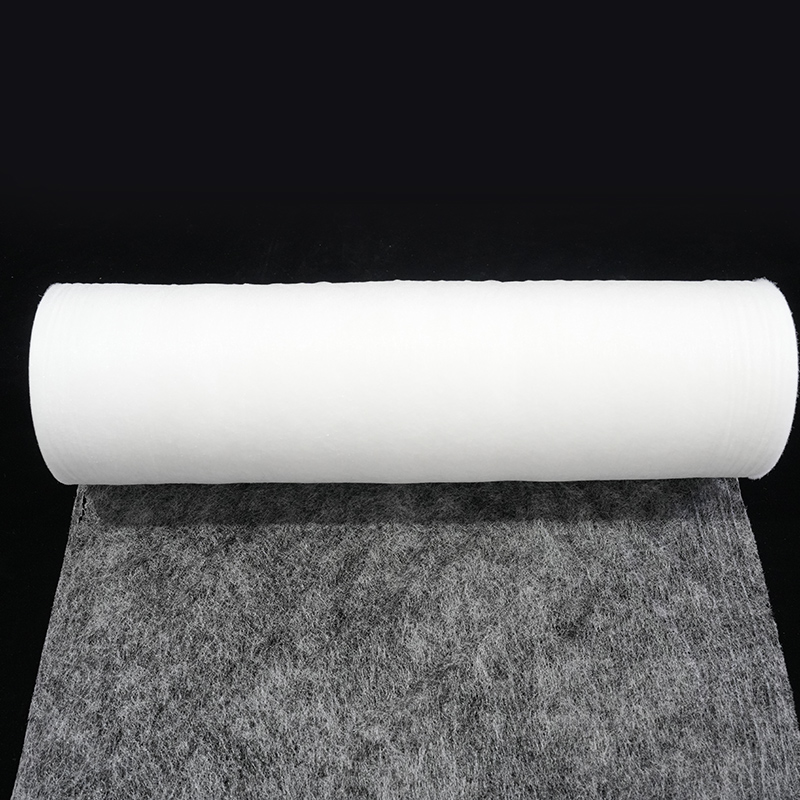
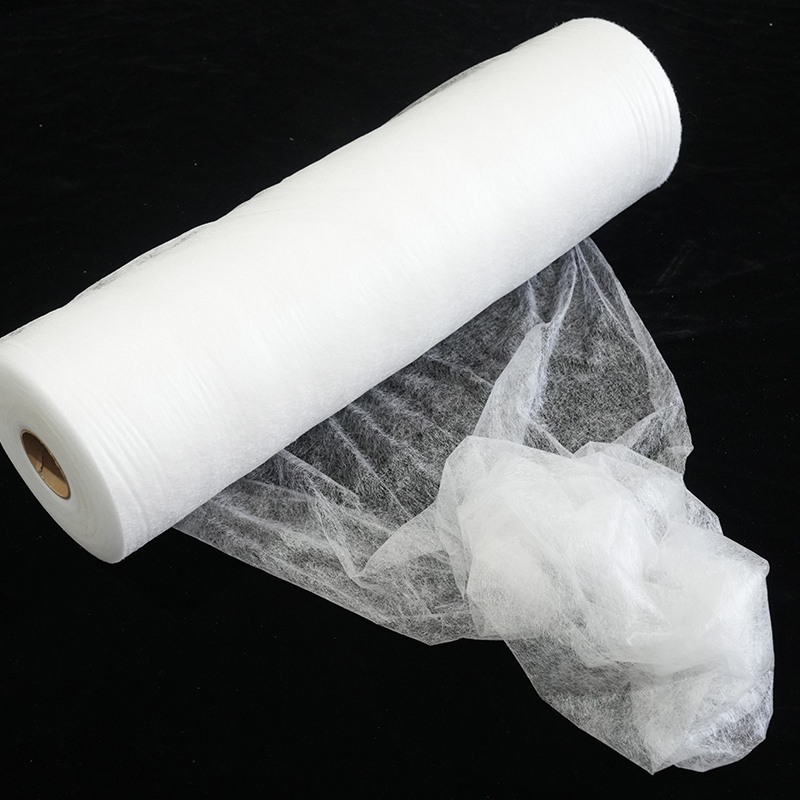
 PAホットメルト接着剤ウェブメッシュフィルムシリーズ この PA ウェブ シリーズは、カットディスクとロールのフォーマットに加え、繊維、履物、自動車、家具の接着のための融点、坪量、メッシュ パターン、幅のオプションをカバーしています。 製品を見る→
体型は家族と同じくらい重要です。同じコポリアミドは、フィルム、メッシュウェブ、または粉末として供給できます。フィルムは平面ラミネートに適し、ウェブは多孔質または通気性の層に適し、パウダーは三次元部品、スポットボンディング、および熱を加える前に接着剤を表面に散布するプロセスに適しています。
極性と表面エネルギー: 結合が最初のメーターで失敗する理由
接着は湿潤から始まり、湿潤は極性の問題です。溶融物は、それが引き付けた表面上にのみ広がります。
| 基板 | 表面の性質 | 好ましい化学的性質 | 実践メモ |
|---|---|---|---|
| 紙と板紙 | 極性、高い表面エネルギー | エヴァ、PES | 最速かつ安価な結合ルート。オープン時間は主な変数です |
| PETフィルム | 中極性 | PES、コポリエステル | より高い塗布温度での収縮と張力に注意してください |
| ポリプロピレンとポリエチレン | 無極性、約 30 mN/m | PO、またはコロナ処理を施した極性接着剤 | 未処理の PP は、どんなに熱くても極性溶融物を拒否します。 |
| 可塑化PVC | 極性があるが移行性の可塑剤 | PA | 可塑剤は EVA 結合を数日ではなく数ヶ月かけて柔らかくします |
| スチールとアルミニウム | 高い表面エネルギー、酸化層 | ペンシルバニア州ペス | ここでは化学物質よりも清潔さが重要です |
| 綿とポリエステルの生地 | 極性、多孔質 | ペンシルバニア州ペス, TPU | パウダーグレードは織物に浸透します。映画はボンドラインを枯渇させる可能性がある |
サプライヤーが接着力の弱さの原因を機械のせいにする場合、最初に尋ねるべき質問は、溶融物が実際に表面を濡らすかどうかです。実際の基材上の溶融した接着剤を一滴垂らして観察できる接触角は、粘度の数値よりも多くのことを物語ります。繊維製品上でポリエステルベースのシステムの信頼性を高めるのと同じ極性化学が、包装用途に EVA よりも珍しいものがほとんど必要ない理由も説明しています。
 繊維および複合材料用 PES ホットメルト接着剤パウダー 織物、自動車内装、ろ過、靴素材、コーティング用のコポリエステル ホットメルト接着剤パウダーで、熱による接着が必要な多孔質または不規則な部品に適しています。 製品を見る→
多孔質で不規則な部品は例外的に粉末が有利です。フォーム、フィルター媒体、または成形された内装トリム上に散在するコポリエステル粉末は、組み立て後に熱で活性化する可能性がありますが、すでに剥離ライナーに固定されているフィルムでは不可能です。
溶融粘度、分子量、オープンタイム
室温ではなく、塗布温度での粘度がライン速度を決定する数値です。
分子量分布は、ポットが加熱されるにつれて粘度がどの程度急激に低下するかを制御します。分布が狭いと、安定した予測可能な溶融とよりシャープなセットが得られます。幅広のものは製造コストが安くなりますが、150 °C と 180 °C では挙動が異なります。ワックスは分子量を増やすことなく粘度を下げるため、ワックスを多く含む配合物は速く作動し、高温使用では早期に機能しなくなるのです。樹脂の粘着性により、溶融物がまだ開いている間につかみが加えられるため、プレスが閉じる前に接合部が保持されます。
- 塗布温度が高いと常に粘度が低くなります。耐熱性が向上することはありません。
- 基板温度が上昇するとオープンタイムが短くなりますので、寒い冬の作業場と暑い夏の作業場では異なるライン設定が必要になります。
- 高速ラミネーターが張力を早期に解除できるかどうかは、最終的な剥離強度ではなくホットタックによって決まります。
60 m/min 定格の製品でラインが 30 m/min までしか到達できない場合、問題は通常、接着剤ではなく基材の熱容量です。
結晶化度、軟化点、耐熱性
耐熱性は、室温での接着剤の感触の硬さではなく、結晶化度によって決まります。
EVA などの非晶質ポリマーは、一定の負荷がかかると徐々に軟化してクリープします。そのため、70 °C のオーブンテストに耐えた接着剤が夏の間も車内でたるむ可能性があります。半結晶性コポリアミドおよびコポリエステルは、より急激な転移までその構造を保持するため、融点がわずかに上昇するだけで使用温度が大幅に上昇します。示差走査熱量測定はこれを直接示します。単一の鋭い吸熱は明確に定義された融解範囲を意味し、一方、幅広い曲線はブレンドが予想外に軟化することを示唆します。
 PES ホットメルト接着剤フィルム(裏紙付き) 熱により活性化して金属、プラスチック、布地に強力に接着する剥離紙を備えたコポリエステルフィルム。洗濯可能、非伸縮性、120 ~ 130°C で溶けます。 製品を見る→
洗濯、アイロンがけ、またはエンジンルームの温度に耐える必要があるラミネートの場合、実際のランクはコポリエステルおよびコポリアミドの下に EVA があり、配合に応じてポリウレタンがそれらの間に位置します。取引は常にエネルギーです。耐熱性が向上するたびに、ポットの温度、滞留時間、あるいはその両方がかかります。
熱安定性: 8 時間勤務中に何が起こるか
接着剤が溶けた後も化学反応は継続しており、最もわかりにくい欠陥はそこから発生します。
- 酸化。 高温のポリマーと空気により過酸化物が形成され、その後ゲル化します。スタビライザーパッケージは時間を稼ぎます。無制限の時間を買うわけではありません。
- 粘度ドリフト。 シフトによって厚くなる溶融物は、設定を変更せずにコーティングの重量と浸透を変化させます。
- 皮と炭。 タンク壁やノズルリップに残った材料はより早く劣化し、最終的には硬い粒子としてボンドラインに落ちます。
- 煙と臭い。 通常、鍋が設計された配合よりも熱くなっている兆候です。
簡単なホールドテストでほとんどの議論は解決します。サンプルを使用温度に 8 時間保持し、粘度、色、表皮の形成を新鮮なサンプルと比較します。多くの場合、ポットの温度を 10 °C 下げると、添加剤を変更するよりも耐用年数が延びます。
化学の学位なしでホットメルト接着剤を指定する方法
価格を尋ねる前に、ポリマーの種類、塗布期間、使用可能時間を問い合わせてください。
- 基材とその表面処理に名前を付けます。
- 短いピークを含む、完成品の使用温度を述べます。
- ライン速度、プレス圧力、滞留時間を記載します。
- 基準温度ではなく、実際の塗布温度での粘度を問い合わせてください。
- 鋼ではなく、基材で測定した剥離およびせん断データを問い合わせてください。
- 特にポリアミドおよびポリウレタングレードの場合は、保管条件、保存期間、湿気への影響を確認してください。
スチールまたは標準的なテスト生地でのテスト結果は、製品がどのように動作するかではなく、製品がどのように動作するかを示します。実際の基板で試験を実行するサプライヤーは、通常、実験室のレポートよりも早く制限要因を特定します。接着強度に影響を与える要因の内訳では、最も重要な変数が検討されています。
よくある質問
ホットメルト接着剤はスティック接着剤と同じ化学反応ですか?
おおむねそうです。スティック接着剤は、ワックス含有量が高い EVA ベースのホットメルトであるため、室温でも堅さを保ちます。工業用グレードでも同じ考え方が採用されており、粘度、オープンタイム、耐熱性がより厳密に制御されています。
冬には債券が保持され、夏には債券が失われるのはなぜですか?
破損は粘着ではなくクリープであるためです。非晶質ポリマーは温度が上昇すると徐々に軟化し、定常荷重下では接合部が変形します。半結晶性コポリアミドまたはコポリエステルに移行すると、その移行が始まる温度が上昇します。
ホットメルト接着剤には溶剤や硬化が必要ですか?
いいえ、結合は純粋に冷却によって形成されます。そのため、ホットメルトには揮発性有機化合物が含まれず、再溶解が可能です。これは、耐熱性がポリマー自体の軟化挙動を決して超えることができないことも意味します。
2 つのホットメルト接着剤をブレンドして中間の特性を得ることができますか?
予測可能な結果が得られることはほとんどありません。極性と結晶化度が異なる 2 つのポリマーは通常、相に分離し、両方の弱点とどちらの強みも持ち合わせません。代わりにグレードを変更してください。
実際、オープンタイムとは何を意味しますか?
これは、塗布してから接着剤が接着を形成できる最後の瞬間までの時間です。基板温度と周囲温度が上昇すると収縮するため、1 月に機能した設定を 7 月に再検討する必要があるかもしれません。
最初に極性を一致させ、次に粘度、次に耐熱性を一致させると、ほとんどの接着問題は 1 つの特定可能な原因で解決されます。実際に使用する温度のポットを使用して、実際のライン速度で実際の基板上でトライアルを実行すると、化学反応が抽象的ではなくなります。

お問い合わせ